欢迎进入蓝能官方网站!
手机版 | 新浪微博 | 腾讯微博 | 网站地图
【电话热线】020-34154005
抖音扫码关注
微信扫码咨询
【手机微信】13922491768
围绕客户需求和前端技术持续创新,与业界伙伴开放合作,持续为客户、员工和全社会创造价值。以行业优秀焊接技术服务提供商自我要求,铸就受尊重和信赖的品牌。
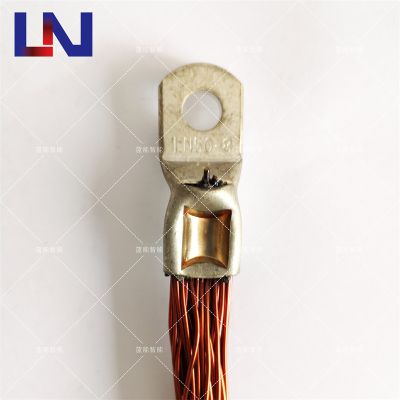
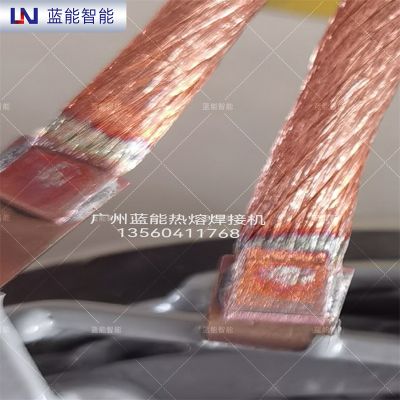
电极下压住铜端子,利用铜端子自身的电阻、施加在铜端子上的加压力和导通的大电流,在工件接触部产生焦耳热,热量首先融掉漆皮,去漆皮后的铜线和铜端子接触点进行熔融的金属连接、焊接。
电阻点焊机故障诊断分析在电阻点焊机焊接中,经常会遇到一些点焊机故障和产品不良率的问题,比如焊接不牢,飞溅严重,材料变色严重,粘电极,电极损耗严重等等。2、施力不够; 四、电阻点焊电源相关:1、时间过久;
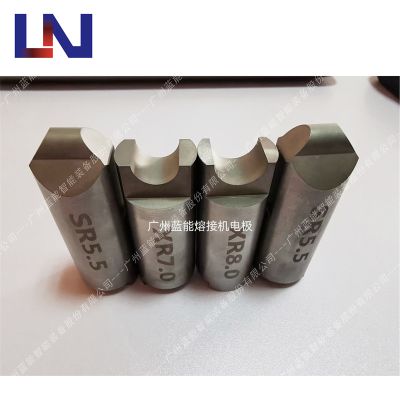
电极焊头是用什幺材料制作的? 可以采用高密度钨合金材料或钼合金材料制作电极,这样子可以使得电极的使用寿命长,并且还耐氧化! 专业定制焊接解决方案 联系人:邓工 13560411768 QQ:459359414
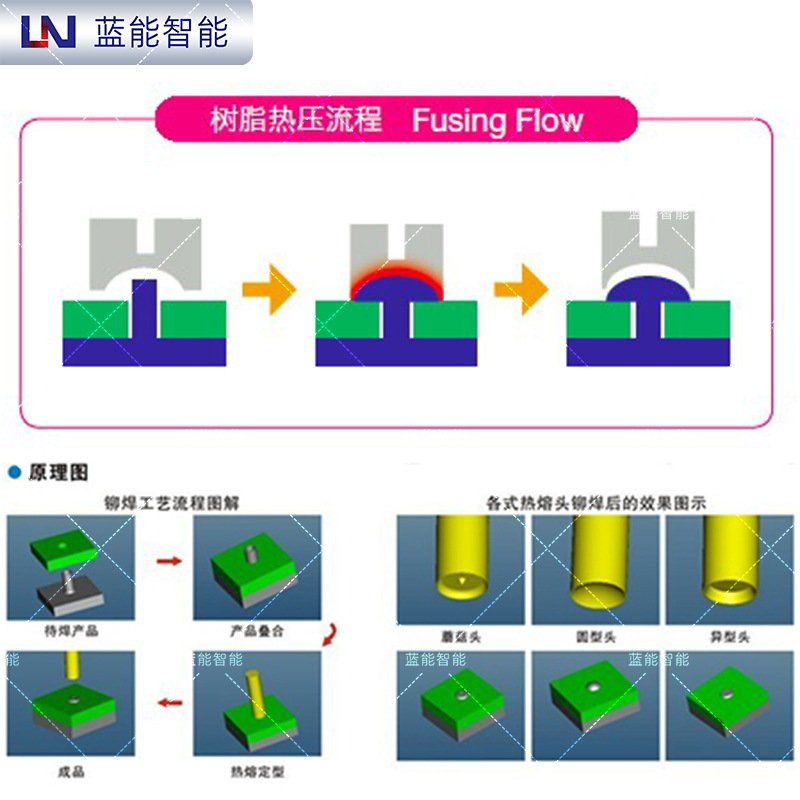
焊头下压住塑胶铆钉,焊头瞬时升温(1秒钟),焊头的温控精度可以控制在3%内,焊头热量作用于塑胶铆钉,热熔,塑胶铆钉产生“蘑菇”状,冷却(1-3秒钟),焊头抬起,焊接完成。温度设定范围50°到600°。
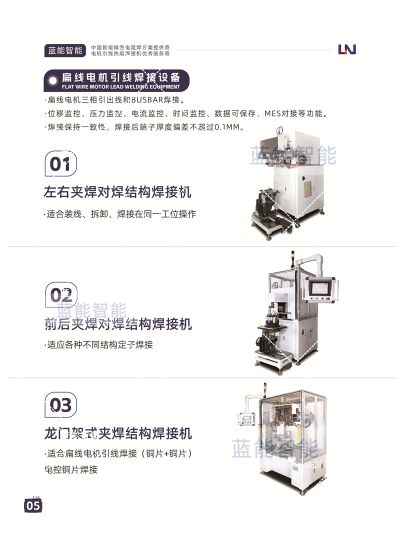
一、扁线电机三相引出线焊接如何选择焊料?焊片过大,易造成焊料溢出过多,和电极接触,造成电极容易损坏。两条扁铜线之间需要有4mm的缝隙,过小容易造成焊料粘电极。越复杂折弯越多,越不好定位。
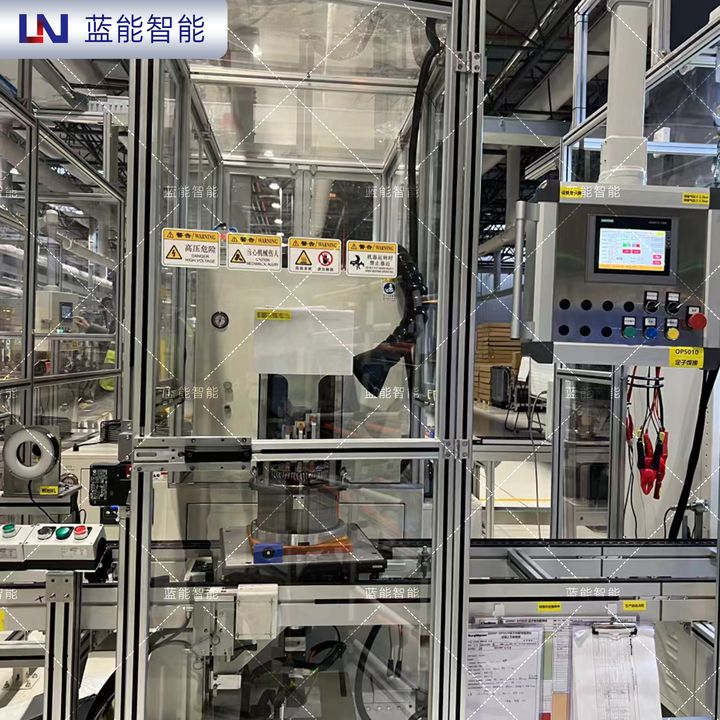
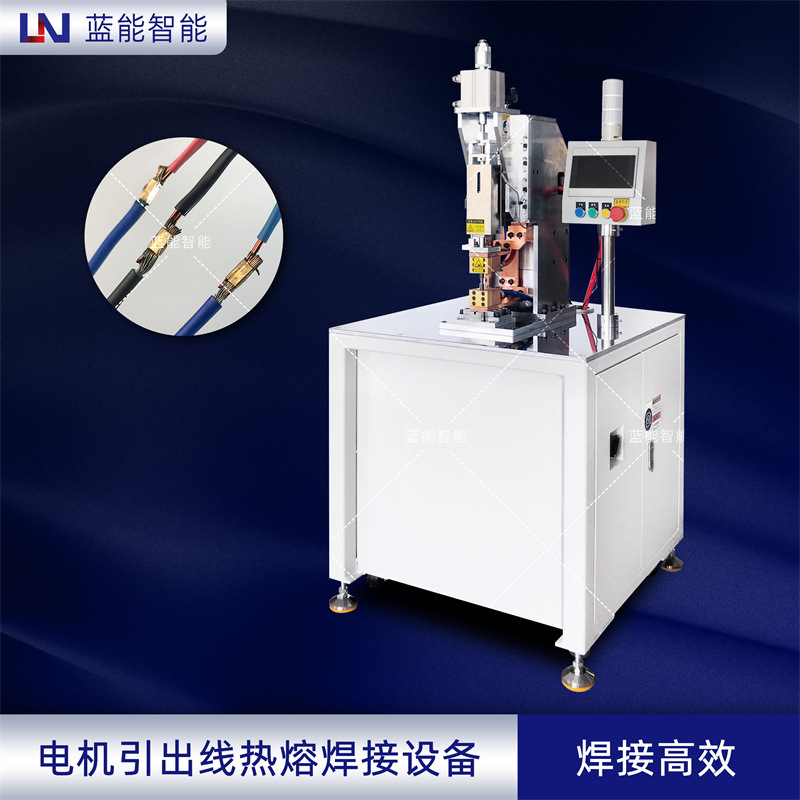
热熔焊接工艺是大电流通过电极及铜端子,产生足够的电阻热传导到铜端子上,利用这个热量以及加压力进行压接。铜端子厚度偏差:焊接后在0.1mm内;一次焊接过程中可以分段设置压力,保证最佳热压效果。
扁线电机三相引出线三种控制模式:1、厚度到达断电控制,放电时间保护:这种方式主要用在变形量比较大的焊接,比如编织线和铜片的焊接。设置参数的原理是:基本上每次都是时间先到达,厚度后到达。
采用什幺工艺可提高焊接效率?可采用热熔焊接工艺,热熔焊接工艺可减少生产工序环节,加强焊接品质的可控性,减少焊锡成本和人员成本,提升产线生产效率。2.3 热熔焊接的过程相对焊锡速度更快,效率更高。
X-pin是在I-pin或Hairpin工艺基础上发展起来的。与I-pin相比:两端焊接端部变短,铜损降低,但是焊点数量没有变化,仍然需要双面焊接,对焊接工艺要求较高,存在焊接质量风险。与Hairpin工艺相比:插线端部尺寸没有变化,焊接端部尺寸能够降低5-10mm,进一步降低电机铜损损耗、提升电机效率。
1、 铜管(端子)无焊裂,无炸裂,漆包线气化无起火;漆皮焦化面积相对较小。2、 铜端子厚度偏差:焊接后在0.1mm内;3、 缝隙分析:横向剖切端子,可见漆包线之间几乎无缝隙,漆包线和铜端子之间几乎无缝隙;纵向剖切端子,漆包线无松散;4、 漆皮气化:干净,铜线清晰可见,无压断线情况;
友情链接Friendship link
标签Tags
阿里巴巴旺铺 阿里旺铺官网 机电之家 中国金属新闻网 中国供应商 中国制造网 机电商情网全球五金网 白骆驼网 中华机械网 世界工厂网 慧聪网 今科科技东方供应商 犀牛云链
漆包线 电机 引线 端子 定子 转子 引出线 铜鼻子 焊接接头 新能源 汽车 电源 变压器 PCB焊接 点焊机 自动化 中频 电阻焊 夹焊 点焊 热压焊 焊接设备 精密电子焊接 铜线 铜片焊接 线束 充电桩
联系地址
广州市白云区西槎路671号聚龙工业区29栋7楼
固定电话
020-34154005
移动电话/微信
13922491768
电子邮件
sales01@cn-ln.net
技术支持
焊接件结构建议,可行性分析,焊接工艺、 设备方案、焊接结果检测技术服务支持。
及时服务
24小时及时响应客户的问题反馈。
售后服务
设备交钥匙服务品质,现场陪产、设备维护 保养、设备应用工艺扩展全面技术服务。
视频号扫码关注
公众号扫码关注